
SOLIDWORKS 钣金零件:展开状态与折叠状态下的质量属性
日期:2026-10-14 发布者: 网络 浏览次数:次
本文探讨 SOLIDWORKS 3D‑CAD 钣金零件的质量属性,说明折叠配置与展开配置之间质量属性存在差异的原因。
钣金发生折叠时会产生哪些变化?
钣金折叠后,折弯外侧承受拉应力,折弯内侧承受压应力。可以类比弯折浇花软管:内侧发生鼓胀,外侧被拉伸绷紧。金属零件折弯也会发生同类现象,只是形变程度更小。
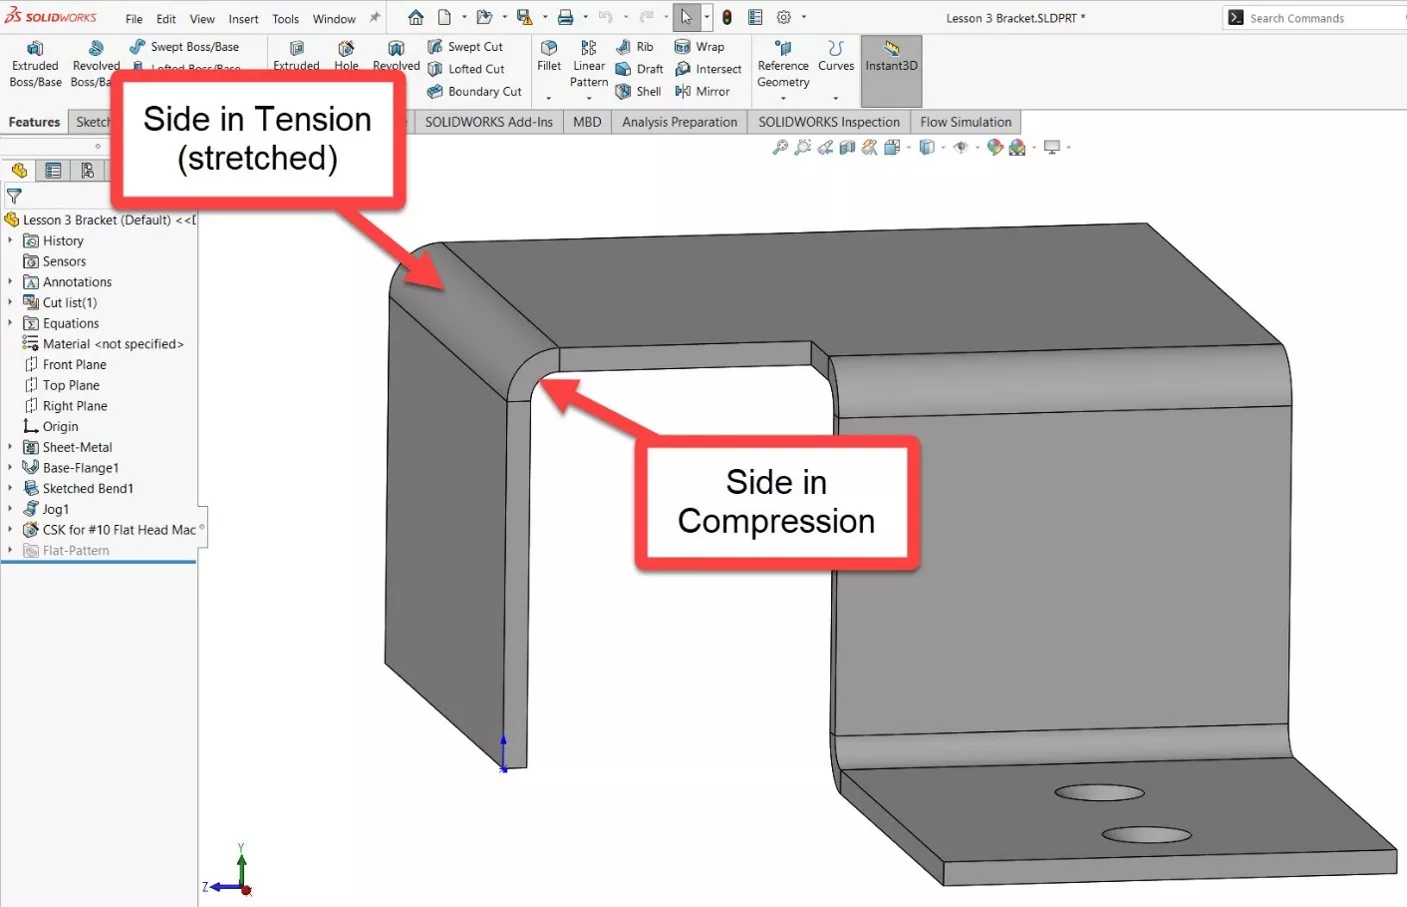
产生该现象的原理
材料产生永久性折弯(即塑性变形)时,材料受力达到屈服强度。受拉一侧会产生永久性拉伸。材料被拉长的同时,厚度必然会减薄。厚度减薄的程度与泊松比直接相关,泊松比等于横向应变除以轴向应变,即厚度减薄量与伸长量之间的比值。泊松比数值越高,代表材料减薄越明显、拉伸变形越大。该现象在铝这类延展性材料中表现尤为显著,钢材同样会发生该效应。
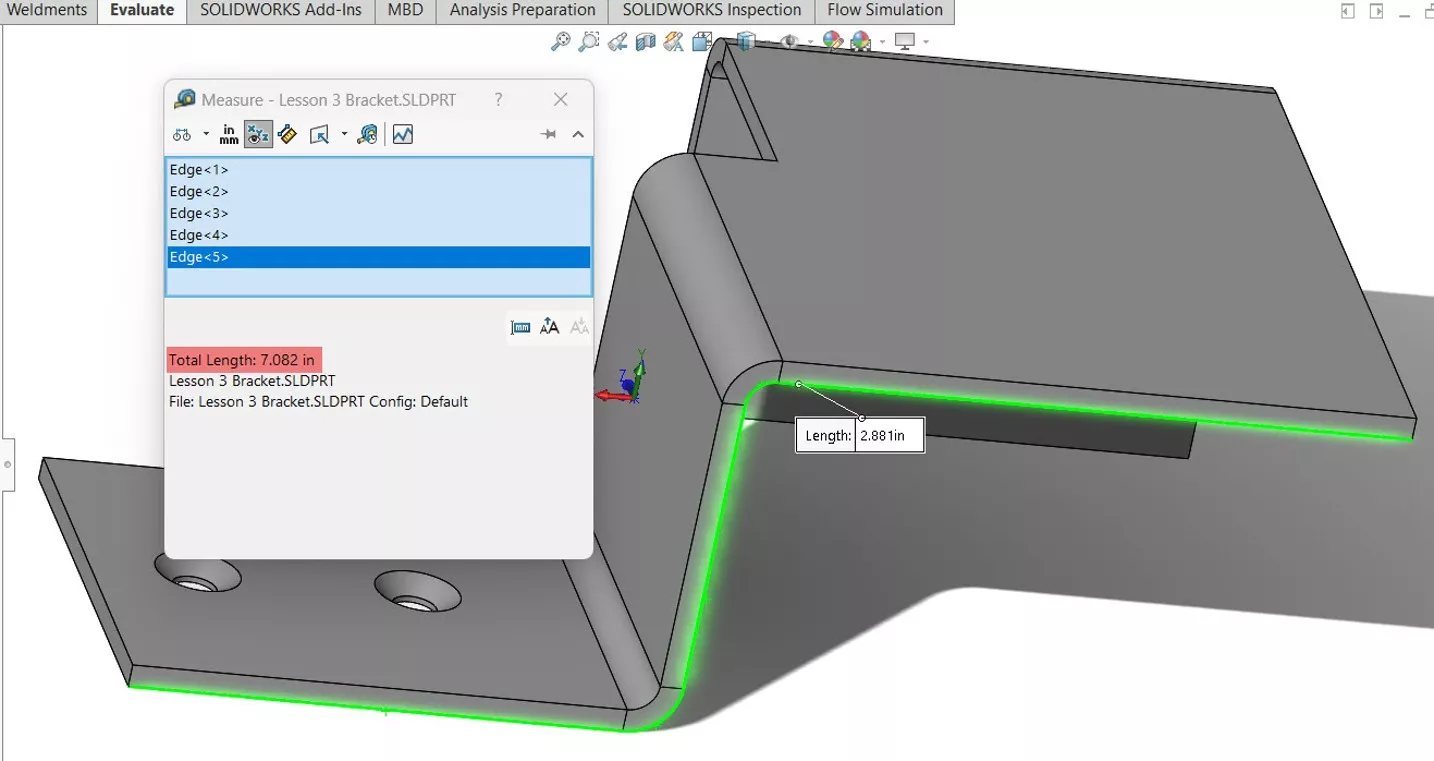
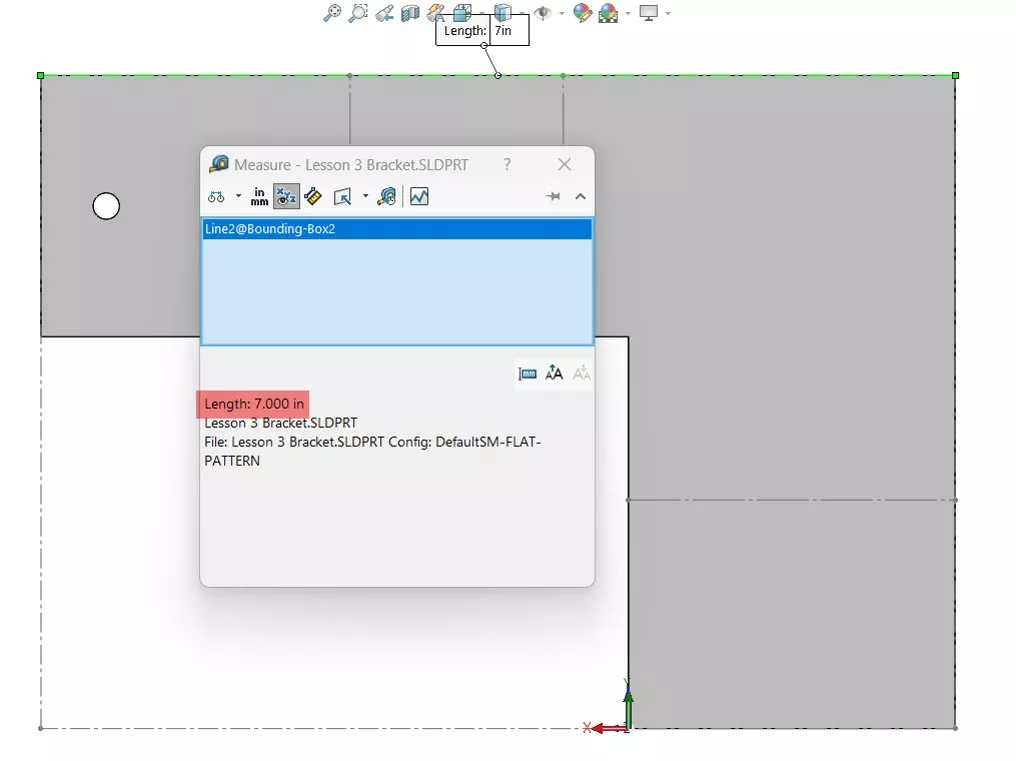
该问题的实际影响
物理环境下钣金折叠后,零件外形长度会增加;折弯区域厚度减薄,会改变零件的质量分布,但总质量保持不变。上述为理论与实际工况的客观规律,但在 SOLIDWORKS 软件中并不完全符合该现实。
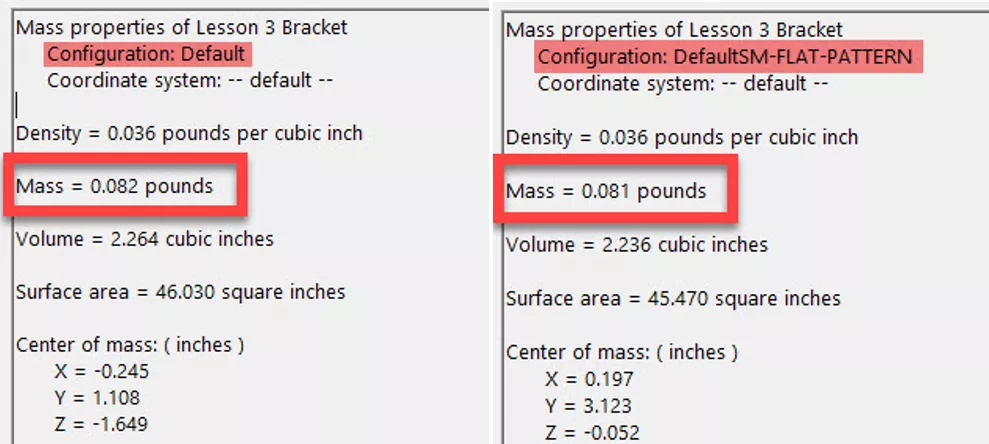
为简化质量计算,SOLIDWORKS 假定折弯区域厚度保持恒定不变。软件虽然会计算拉伸伸长量(该数值对加工出合格零件至关重要),但由此会导致折叠状态零件计算出的质量偏大。
因此,展开模式下输出的质量数值是准确的,折叠模式下的质量并不总是真实准确。
使用 K‑因子作为变通处理方案
钣金零件的 K‑因子本质上定义了折弯区域内中性层的位置。中性层是折弯内部一条理论弧线,该位置材料既不受压也不受拉,是受压区与受拉区的过渡分界位置。
K‑因子的计算方式为受压侧厚度除以未折弯零件的总板厚。若将 K‑因子设置为 0.5,中性层会恰好位于板厚正中心,受压侧变形量与受拉侧变形量相等,零件总长度不会发生改变。此时在 SOLIDWORKS 中,折叠状态与展开状态的计算质量就会显示为相同数值。
但采用该处理手段需要谨慎:现实工况中几乎没有材料的 K‑因子等于 0.5。绝大多数折弯工艺的 K‑因子取值处于 0.25‑0.45 区间。K‑因子设置错误,会造成折叠后零件尺寸错误。
当需要从 SOLIDWORKS 3D‑CAD 获取精准质量数据时,官方通常建议引用展开图样的质量结果。
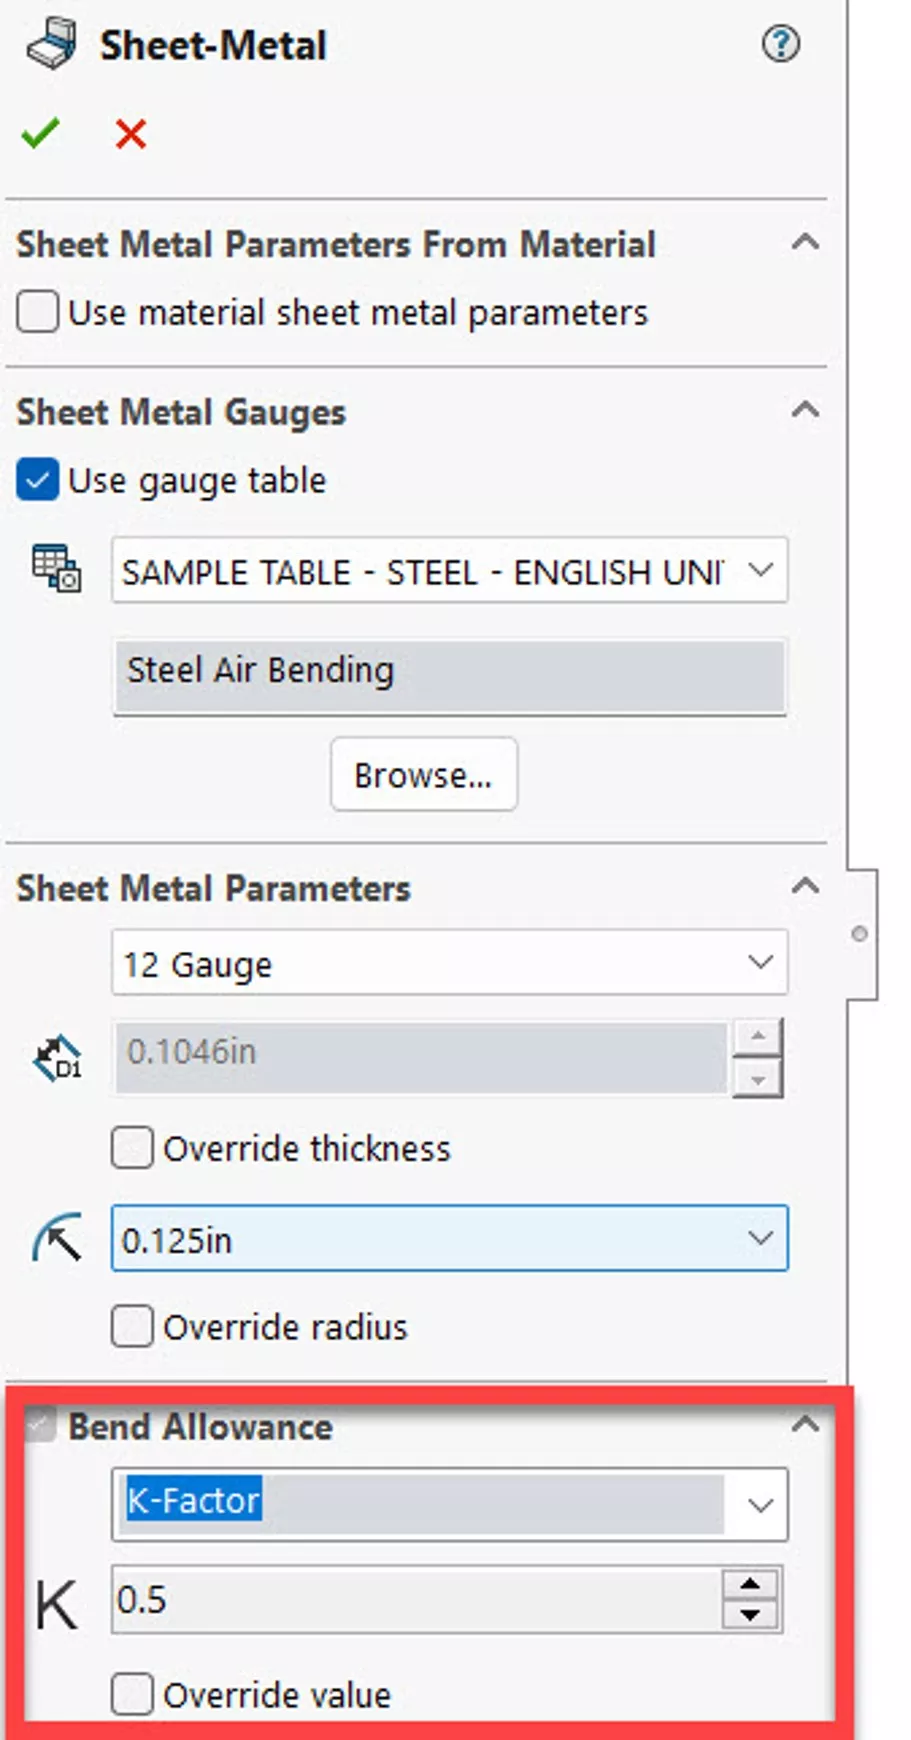
想要了解更多内容,可以查看栏目相关文章。欢迎访问问答社区,参与话题讨论、发布论坛帖子,解答其他 SOLIDWORKS 用户提出的问题。
部分文章来源网络或用户投稿,如有侵权请联系本站删除!
获取SW正版免费试用,有任何疑问咨询热线:400-886-6353或 联系在线客服
未解决你的问题?请到「问答社区」反馈你遇到的问题,专业工程师为您解答!
- 相关内容
- 推荐产品
-
SOLIDWORKS PDM 完整备份操作指南
-
如何根据图片创建 SOLIDWORKS 3D模型?
-
SOLIDWORKS二次开发高效插件ICTBox(第21期):SW文件版本
-
SOLIDWORKS PDM 文件历史查看错误
-
使用 SOLIDWORKS设计蜂窝键盘腕托并进行 3D打印
-
如何在 SOLIDWORKS PDM 中撤销检出?
-
 SOLIDWORKS Manage
产品 -
 CircuitWorks for SOLIDWORKS
产品 -
 SOLIDWORKS 3D CAD
产品 -
 3DEXPERIENCE SOLIDWORKS
产品 -
 SOLIDWORKS Simulation
产品 -
 SOLIDWORKS Plastics
产品
 SOLIDWORKS多功能插件ICTbox
智诚科技工业服务项目承接
智诚科技ICT专注机械设计、仿真分析、电气开发、PLM实施、二次开发,专业工程师团队外包落地,助力企业降本增效